Una empresa mexicana del sector textil y confecciones necesitaba verificar la calidad de 6.570 camisetas fabricadas antes de avanzar con su envío a Estados Unidos. El pedido incluía diferentes estilos, colores y tallas, además de requisitos específicos para estampados, logotipos, etiquetado, empaque y presentación final.
Para evaluar la conformidad de las prendas y comprobar que la producción cumpliera con los requisitos establecidos, el cliente solicitó a Pro QC International una inspección pre-embarque (PSI) en las instalaciones del fabricante en Ciudad de México.
La inspección contempló la revisión de aspectos como cantidad, empaque, construcción, etiquetado, dimensiones, pruebas de desempeño y calidad de fabricación.
El desafío: evaluar la conformidad de la producción
En una orden de alto volumen, el control de calidad debe considerar un principio fundamental: el producto no se evalúa únicamente como una unidad individual, sino como el resultado de un proceso de fabricación que debe mantener consistencia entre unidades, tallas, colores y diseños.
Por ello, la PSI combinó diferentes métodos de verificación. En este caso, Pro QC evaluó:
- Cantidades producidas y disponibles
- Estado de avance de la producción
- Condiciones de empaque
- Construcción de las prendas
- Logotipos y elementos gráficos
- Etiquetas y marcaciones
- Calidad de impresión
- Consistencia visual del color
- Dimensiones de las prendas y elementos impresos
- Defectos de fabricación
- Condiciones de almacenamiento y empaque mediante pruebas específicas
Diseño del plan de inspección
Para evaluar la calidad de un lote de esta magnitud Pro QC aplicó un plan de muestreo basado en ANSI/ASQ Z1.4-2003 (R2018), nivel II.
La muestra estuvo compuesta por 84 unidades.
Los criterios establecidos fueron:
| Clasificación | AQL | Aceptación | Rechazo |
| Crítico | 0.025 | 0 | 1 |
| Mayor | 1.5 | 14 | 15 |
| Menor | 2.5 | 21 | 22 |
El valor técnico del muestreo está en establecer un método estadístico previamente definido para tomar una decisión sobre el lote a partir de los resultados obtenidos en una muestra.
Además, la clasificación por severidad evita tratar todos los defectos de la misma manera.
Un hilo sin recortar y un agujero en el cuello, por ejemplo, pueden ser ambos defectos visibles, pero no tienen necesariamente la misma relevancia desde el punto de vista de la conformidad del producto. Por eso el inspector debe identificar, describir y clasificar cada no conformidad de acuerdo con los criterios aplicables.
En esta inspección, la diferencia entre los defectos mayores encontrados y el límite de aceptación fue determinante para el resultado.
Ejecución de la inspección pre-embarque
Evaluación del empaque:
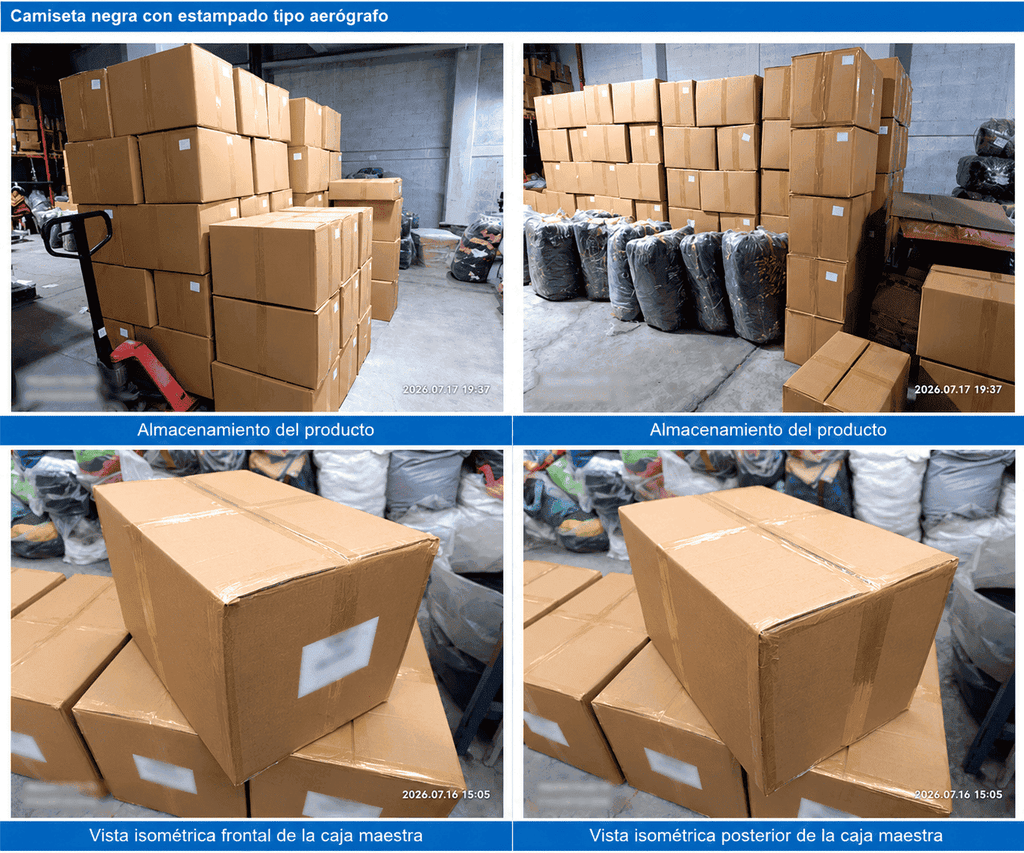
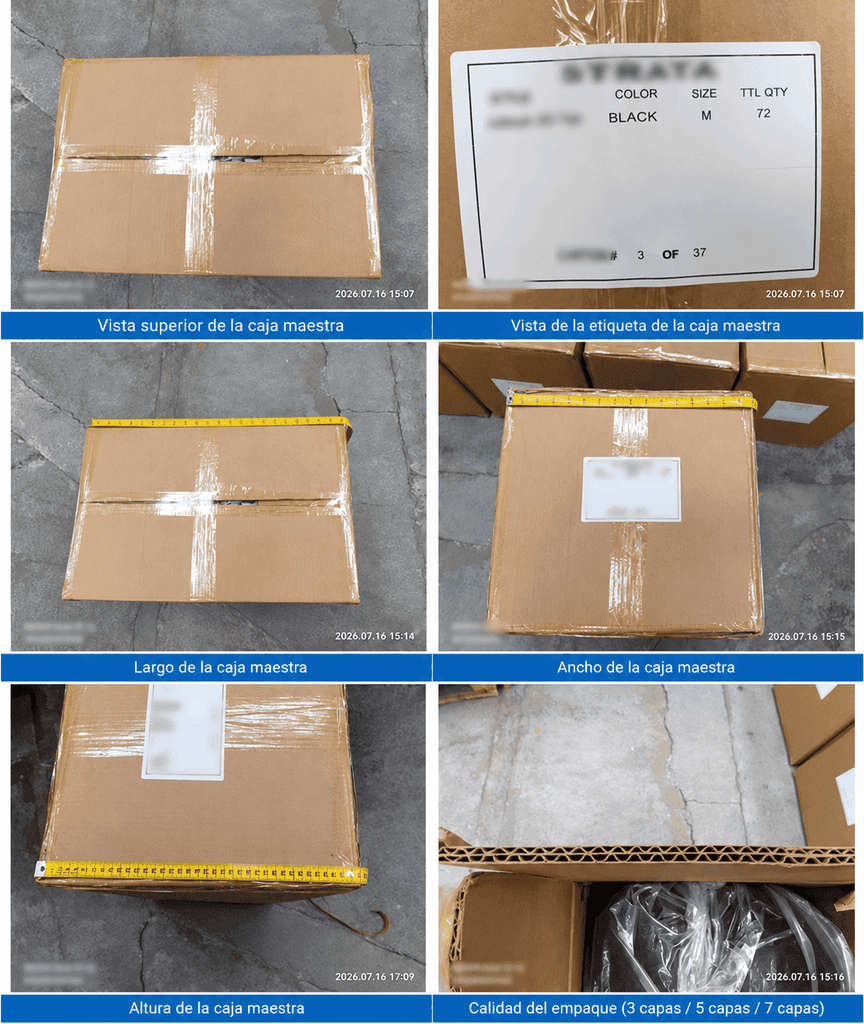
Una vez definida la muestra de inspección, Pro QC procede con la evaluación de las condiciones del empaque destinado a exportación, verificando la organización de las prendas dentro de las cajas y su preparación para el despacho. Durante esta revisión se identificaron errores de talla dentro de las cajas y prendas con defectos que habían sido marcadas y posteriormente empacadas, evidenciando desviaciones en los controles aplicados durante esta etapa. Adicionalmente, se realizó una prueba de apilamiento, colocando una columna de cajas de exportación hasta una altura de 2,5 metros durante cuatro horas; la caja inferior no presentó deformaciones que afectaran su forma ni daños en el producto, por lo que la prueba fue satisfactoria.
Construcción de la prenda: evaluar el resultado del proceso de confección
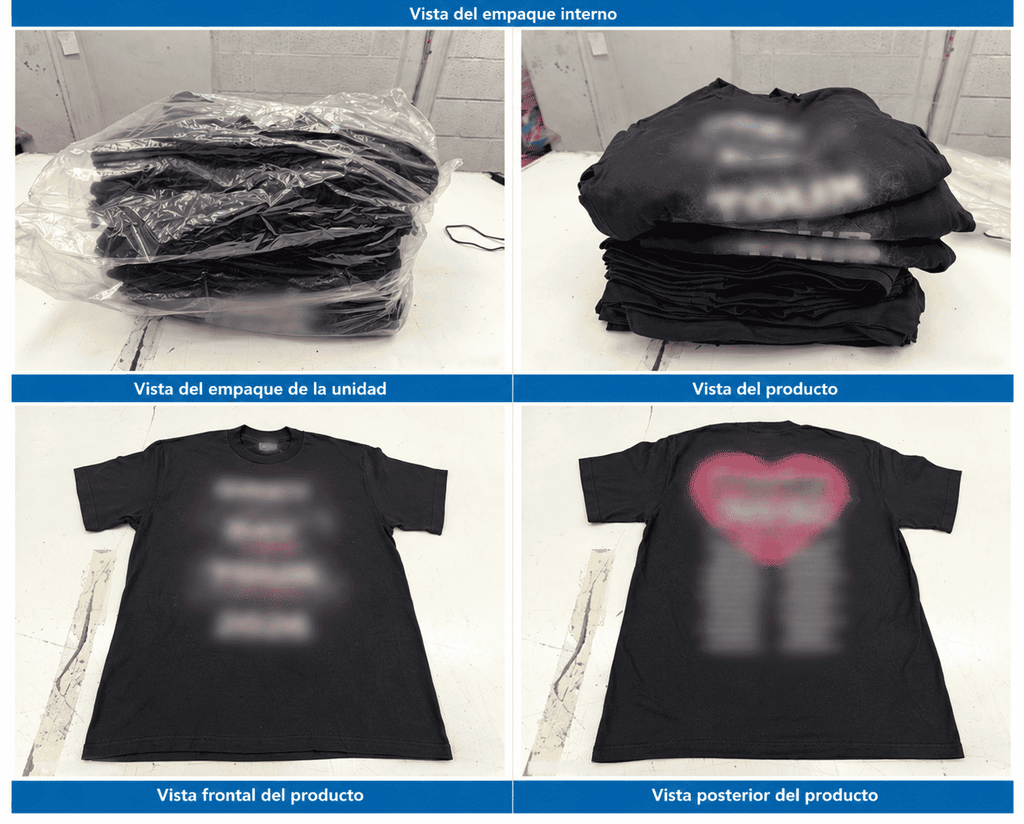
La construcción de una camiseta es el resultado de múltiples operaciones: corte, unión de piezas, formación de costuras, colocación de mangas y cuello, confección de dobladillos y acabado.
Por ello, una inspección de construcción debe observar no solo si la prenda está completa, sino si las diferentes operaciones mantienen una ejecución uniforme.
Durante la inspección se documentaron diferentes no conformidades de confección y acabado, entre ellas:
- Dobladillos irregulares
- Dobladillos irregulares en mangas
- Mangas torcidas
- Tensión de costura deficiente
- Fruncido en la zona de los hombros
- Pliegues en mangas
- Agujeros en el cuello
- Agujeros producidos por aguja
- Hilos sin recortar
- Defectos en el tejido
Estos hallazgos corresponden a características diferentes del proceso de fabricación, las cuales fueron registradas individualmente y clasificadas según su severidad.
¿Por qué importa esta diferenciación?
En confección, la uniformidad es un indicador importante del control del proceso.
Un dobladillo irregular afecta la apariencia y consistencia del acabado. Una manga torcida altera la geometría de la prenda. Un fruncido en el hombro modifica la apariencia de la zona de unión. Una tensión de costura suelta representa una desviación en la ejecución de la unión de las piezas.
Esto no significa que cada uno de estos defectos tenga necesariamente la misma causa. Pro QC recomienda un análisis de causa raíz para atribuir los defectos a un parámetro específico de máquina, material o mano de obra.
Tejido y apariencia
También se identificaron problemas asociados directamente con el material y la apariencia de las camisetas.
Entre ellos se registraron:
- Irregularidad en la tela, clasificado como mayor
- Defectos de tejido
- Diferencias de tonalidad entre cuellos
- Manchas
- Suciedad
- Marcas de aceite
La aparición de un defecto en el tejido es técnicamente distinta de un defecto generado durante la confección. Del mismo modo, una mancha o marca de aceite corresponde a una condición diferente de una desviación dimensional.
Esta separación permite analizar los resultados por tipo de no conformidad, en lugar de agrupar todos los hallazgos bajo una categoría genérica de “mala calidad”.
El PSI registró 14 defectos mayores relacionados con suciedad/manchas, además de otros hallazgos de acabado y material.
La concentración de hallazgos en esta categoría fue uno de los elementos que contribuyó de manera significativa al resultado global.
Impresión y aplicación gráfica
En prendas con diseños gráficos, la impresión forma parte de las características de conformidad del producto.
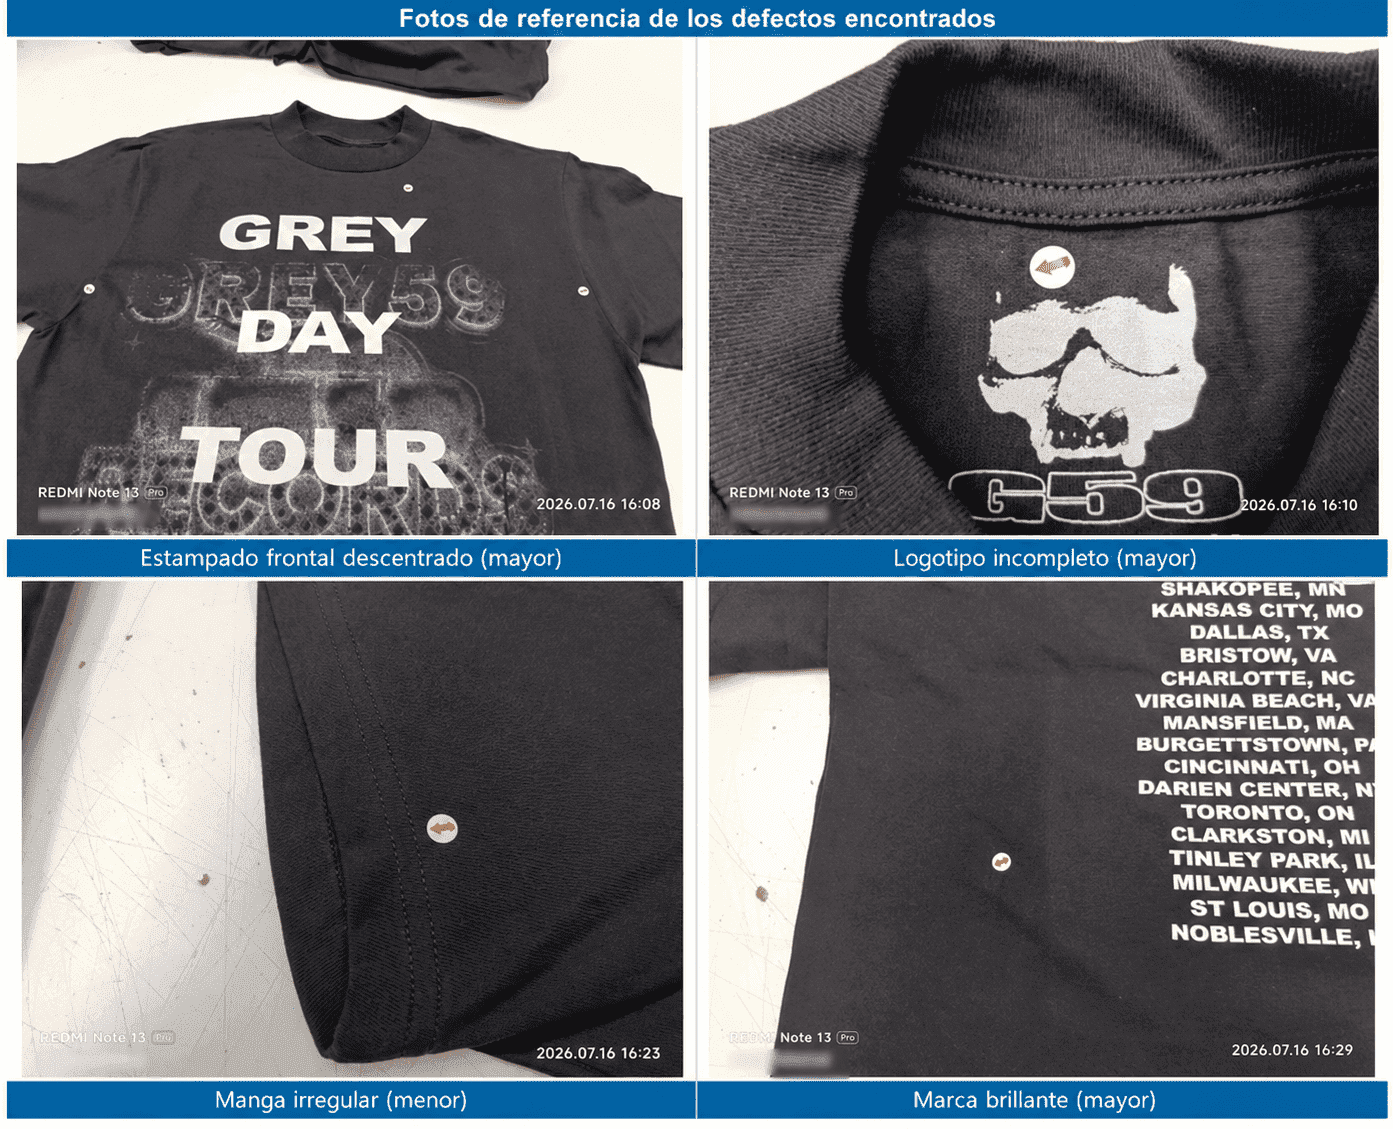
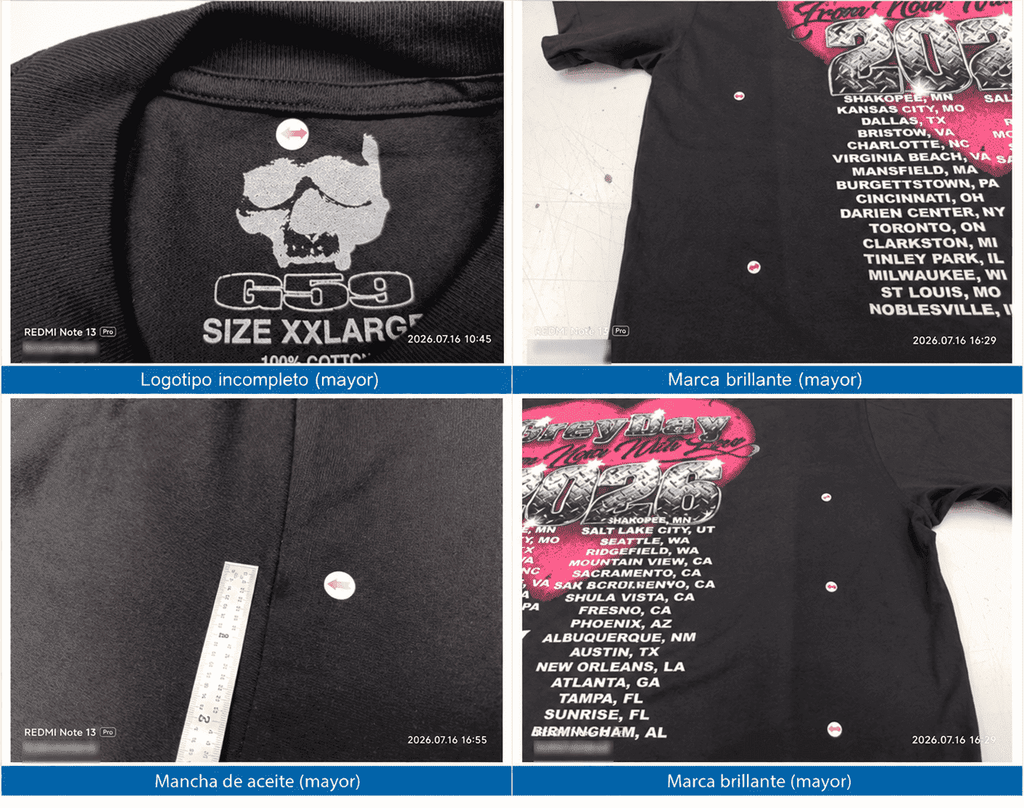
Durante la inspección se encontraron:
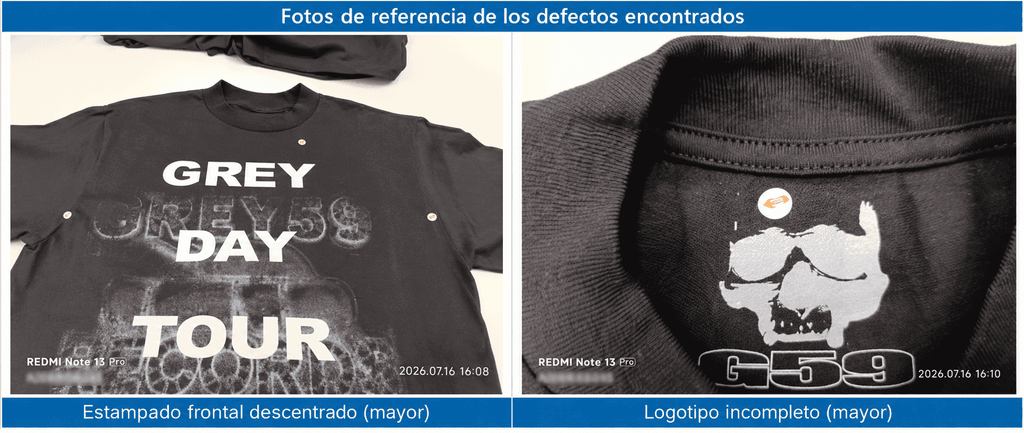
- Impresión frontal descentrada
- Marcas brillantes asociadas al proceso de impresión
- Manchas producidas durante la impresión
- Impresión deficiente
- Impresión deficiente en logotipos o etiquetas
El informe registra específicamente una impresión frontal no centrada, clasificada como defecto mayor, así como varias incidencias relacionadas con marcas y calidad de impresión.
Un punto importante aquí es que la calidad de una impresión no depende exclusivamente de que el gráfico esté presente.
También deben considerarse características como:
Posición → alineación → dimensiones → integridad del diseño → apariencia → consistencia entre unidades.
Una impresión desplazada puede ser visualmente evidente, pero la medición permite determinar objetivamente cuánto se ha desplazado respecto del punto de referencia establecido.
Esta es precisamente la razón por la que la inspección combina evaluación visual y medición.
Revisión de logotipos
Uno de los hallazgos relevantes del caso estuvo relacionado con los logotipos.
Para las prendas inspeccionadas, Pro QC observó que el logotipo aplicado difería de los detalles del arte proporcionado como referencia. En determinadas tallas, se identificaron detalles faltantes en el lado izquierdo del logotipo, mientras que el logotipo observado en otra talla coincidía con la referencia proporcionada.
Este tipo de desviación tiene una particularidad: no necesariamente implica un problema de construcción física de la camiseta, pero sí puede representar una no conformidad respecto del diseño aprobado.
El control de elementos gráficos debe considerar, por tanto, varios parámetros simultáneamente:
- Contenido del diseño
- Integridad de los elementos
- Dimensiones
- Posición
- Alineación
- Color
- Correspondencia con la referencia aprobada
El resultado de la PSI clasificó determinados casos de logo incompleto, logotipo o etiqueta mal posicionados y deficiente de calidad en la impresión del logotipo o etiqueta como defectos mayores.
Verificación del color:
Durante la revisión de los estilos evaluados se utilizó como referencia el Pantone 1915 C.
Sin embargo, Pro QC observó una diferencia visual entre la aplicación sobre la camiseta negra y la camiseta blanca, aun cuando ambas utilizaban la misma referencia Pantone.
Este hallazgo merece especial atención desde el punto de vista del control de impresión.
Una referencia de color proporciona un objetivo definido, pero la evaluación de conformidad debe realizarse sobre la aplicación real en el producto terminado. El resultado visual puede variar según las condiciones de aplicación y la superficie sobre la que se imprime.
Por eso, para evaluar consistencia cromática no basta con verificar que exista un código de referencia en la documentación. Es necesario comparar el resultado físico obtenido en las prendas.
En este caso, la inspección documentó la diferencia observada sin atribuirla a una causa específica, ya que determinar el origen de la variación requeriría una investigación adicional del proceso de impresión.
Control dimensional
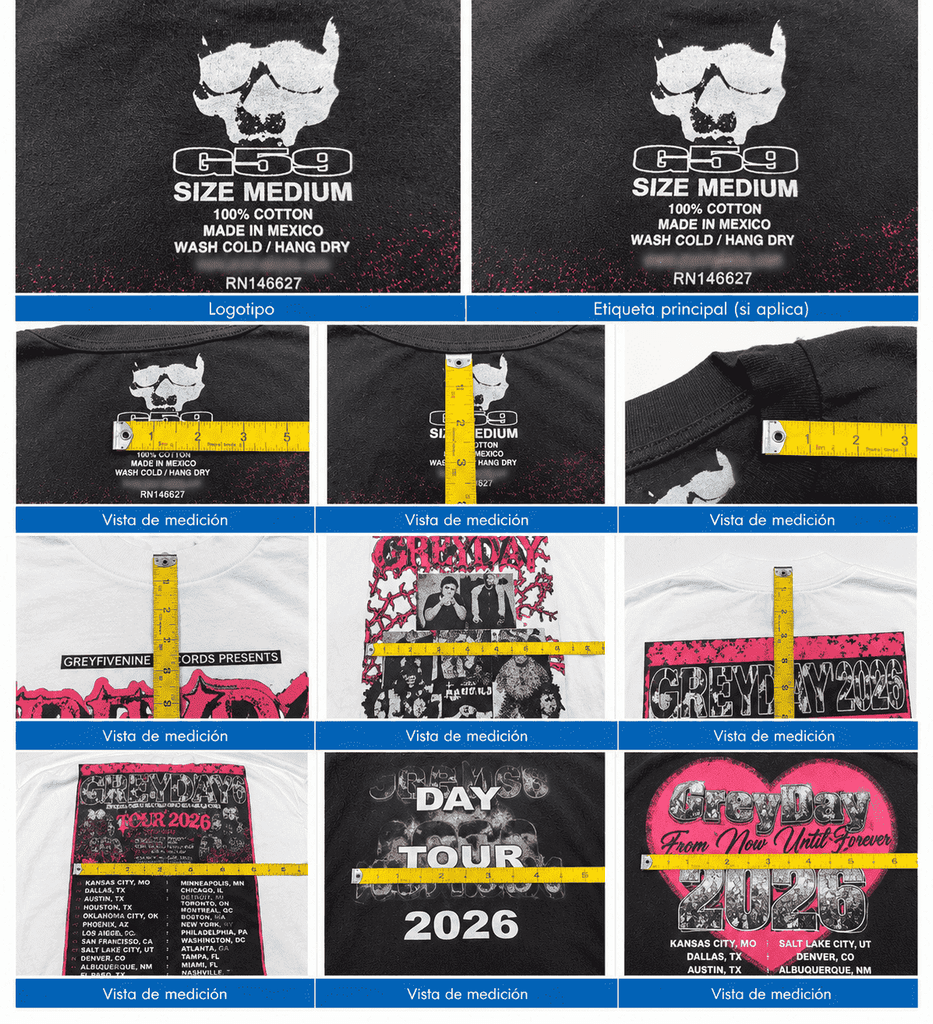
Las mediciones constituyeron otro componente de la inspección.
El informe registra controles sobre características como:
- Ancho de la impresión frontal
- Dimensiones de la impresión correspondiente a la talla
- Ancho del cuello
- Posición de elementos respecto al cuello
El registro dimensional incluye múltiples mediciones individuales y valores de referencia para los diferentes puntos de control.
La importancia de este procedimiento va más allá de “medir la prenda”.
Una característica visual puede parecer aceptable cuando se observa aisladamente. Sin embargo, cuando existe una especificación dimensional, el inspector necesita convertir esa observación en un valor que pueda compararse con el requisito correspondiente.
Esto permite distinguir entre:
“la impresión parece estar desplazada” y “la posición medida presenta una desviación respecto de la referencia aplicable”.
La segunda afirmación puede documentarse, reproducirse y discutirse técnicamente con el proveedor.
Este principio —sustituir apreciaciones subjetivas por evidencia cuantificable cuando existe un criterio de medición— es fundamental en una inspección profesional.
El análisis AQL: 38 defectos mayores frente a un límite de aceptación de 14
El resultado más significativo de la inspección se encuentra en la clasificación estadística de los defectos.
En las 84 unidades inspeccionadas se encontraron:
| Resultado | Cantidad |
| Defectos críticos | 0 |
| Defectos mayores | 38 |
| Defectos menores | 9 |
| Total de defectos | 47 |
El límite de aceptación establecido para defectos mayores era 14, mientras que el límite de rechazo era 15.
La inspección encontró 38 defectos mayores.
Por tanto, el resultado no se encontraba cerca del límite de aceptación: lo superaba ampliamente.
¿Por qué es importante la clasificación de severidad?
Porque el resultado no se obtiene simplemente sumando los 47 defectos.
El plan de muestreo establece diferentes criterios para defectos críticos, mayores y menores. En este caso:
- Los defectos críticos fueron 0, dentro del criterio establecido.
- Los defectos menores fueron 9, frente a un máximo de aceptación de 21.
- Los defectos mayores fueron 38, frente a un máximo de aceptación de 14.
Es decir, el resultado no estuvo determinado por la cantidad de defectos menores ni por la ausencia de defectos críticos.
El factor determinante fue la cantidad de defectos mayores.
Este análisis es mucho más informativo que indicar únicamente que “se encontraron 47 defectos”, porque muestra exactamente qué categoría llevó al lote fuera del criterio de aceptación.
¿Qué tipo de problemas conformaron los 38 defectos mayores?
La distribución registrada en el informe muestra que los defectos mayores no correspondieron a una única condición.
Entre los principales hallazgos se encuentran:
- 14 casos de suciedad/manchas
- 3 marcas brillantes asociadas al proceso de impresión
- 3 dobladillos irregulares
- 3 defectos de tejido identificados como irregularidad de la tela
- 2 casos de talla incorrecta dentro de la caja
- 2 prendas defectuosas marcadas y empacadas
- Impresión frontal descentrada
- Marca de aceite
- Variación de tonalidad entre cuellos
- Fruncido en hombro
- Logotipo o etiqueta mal posicionados
- Impresión deficiente en logotipo/etiqueta
- Pliegue en manga
- Agujeros en el cuello
- Defecto de tejido
- Impresión deficiente
- Agujeros producidos por aguja
Esta distribución proporciona información técnica importante: las no conformidades afectaron diferentes atributos del producto, incluyendo material, confección, acabado, impresión, identidad gráfica y preparación de la mercancía.
Sin embargo, sería incorrecto utilizar esta distribución para afirmar una causa raíz.
Por ejemplo, la presencia simultánea de problemas de impresión y confección no demuestra por sí misma que exista una falla específica en el sistema de producción del proveedor. El reporte de la inspección documenta los resultados observados, pero no incluye una investigación causal.
La fortaleza de la inspección está precisamente en mantener esa separación entre evidencia observada y causa que debe investigarse posteriormente.
Prendas defectuosas que llegaron al empaque: un punto de control especialmente relevante
Entre los hallazgos aparece una condición particularmente significativa: ” Prenda defectuosa marcada y empacada “, clasificada como defecto mayor.
Este hallazgo permite identificar un problema diferente de la existencia de un defecto en una prenda.
Una cosa es detectar una no conformidad durante el proceso de fabricación. Otra es que una unidad identificada como defectuosa llegue a una etapa posterior de preparación para el embarque.
Desde una perspectiva de control de calidad, esto introduce una segunda pregunta:
¿El proceso de segregación y control de producto no conforme está evitando que las unidades rechazadas avancen dentro del flujo de empaque?
El reporte no realiza una auditoría del sistema de segregación ni establece la causa de esta situación, por lo que no permite concluir cómo ocurrió. Pero sí documenta objetivamente que se encontraron prendas defectuosas marcadas y empacadas.
Ese tipo de evidencia puede ser especialmente útil para el comprador al momento de discutir con el proveedor los controles aplicados antes del despacho.
Resultado final de la PSI
La inspección obtuvo un resultado general de: Fallida
La clasificación estuvo sustentada principalmente por la evaluación de calidad de fabricación.
El dato determinante fue:
38 defectos mayores encontrados frente a 14 defectos mayores permitidos para aceptación.
¿Qué aporta una inspección pre-embarque cuando el resultado es fallido?
El valor de una PSI no depende de que el resultado sea aprobado o fallido.
En este caso, el principal valor de la inspección fue identificar y documentar las desviaciones antes de que el pedido fuera despachado, cuando todavía existía la posibilidad de que el comprador utilizara la información para discutir acciones con el proveedor.
El reporte de inspección de Pro QC proporciona una base técnica para esa conversación.
La inspección de este pedido demuestra que una evaluación profesional de productos textiles debe ir mucho más allá de una revisión superficial de apariencia. El control de calidad para textiles permite evaluar aspectos como la confección, los materiales, los estampados y los acabados para verificar que las prendas cumplan con las especificaciones establecidas.
Conclusión
En una producción textil de alto volumen, el riesgo de calidad no se encuentra únicamente en los defectos evidentes. También puede estar la falta de consistencia en elementos gráficos, desviaciones dimensionales, errores de empaque o en el avance incompleto de determinadas etapas del proceso.
La inspección realizada por Pro QC permitió evaluar estos factores mediante una metodología estructurada y documentar objetivamente las condiciones encontradas en fábrica.
El resultado final de “inspección fallida” estuvo sustentado en evidencia cuantificable: 84 unidades inspeccionadas, 47 defectos identificados y 38 defectos mayores frente a un límite de aceptación de 14.
Más allá del resultado, el caso demuestra el propósito de una inspección pre-embarque: proporcionar al comprador información técnica, objetiva y verificable sobre la conformidad de un pedido antes de que la mercancía abandone las instalaciones del proveedor.
Para productos textiles de alto volumen, esa visibilidad puede ser determinante para detectar desviaciones, documentarlas adecuadamente y tomar decisiones sobre el pedido con base en evidencia de calidad, no únicamente en la apariencia general de las prendas.
Sobre Pro QC
Pro QC International es una empresa global especializada en control y aseguramiento de la calidad, con más de 40 años de experiencia apoyando a empresas del sector textil en la evaluación de productos, proveedores y procesos de fabricación. A través de servicios de inspección, auditorías de fábrica y proveedores, Pro QC ayuda a sus clientes a verificar el cumplimiento de sus especificaciones y requisitos antes de que los productos lleguen al mercado. Con una red internacional de profesionales y presencia en México, ofrece amplia cobertura para operaciones de manufactura en distintos mercados y sectores industriales. Conozca nuestra oferta de servicios de control de calidad en México